工业废水处理工程中生化处理工艺的选择与运行要点解析
工业废水处理工程中,生化处理单元往往决定整个系统的出水稳定性与运行成本。面对化工、制药、印染等行业水质波动大、可生化性差异显著的特点,工艺选择不能只看BOD/COD比值,还需结合毒性物质种类、盐度、氮磷比例综合判断。
主流生化工艺的适用边界
以AO、AAO为代表的活性污泥法适合水量较大、水质相对稳定的场景;而IC厌氧反应器、UASB则在高浓度有机废水预处理中优势明显,COD去除率可达80%以上。对于含难降解芳香族化合物的废水,水解酸化+好氧组合工艺能有效打断大分子链,提升后续可生化性。
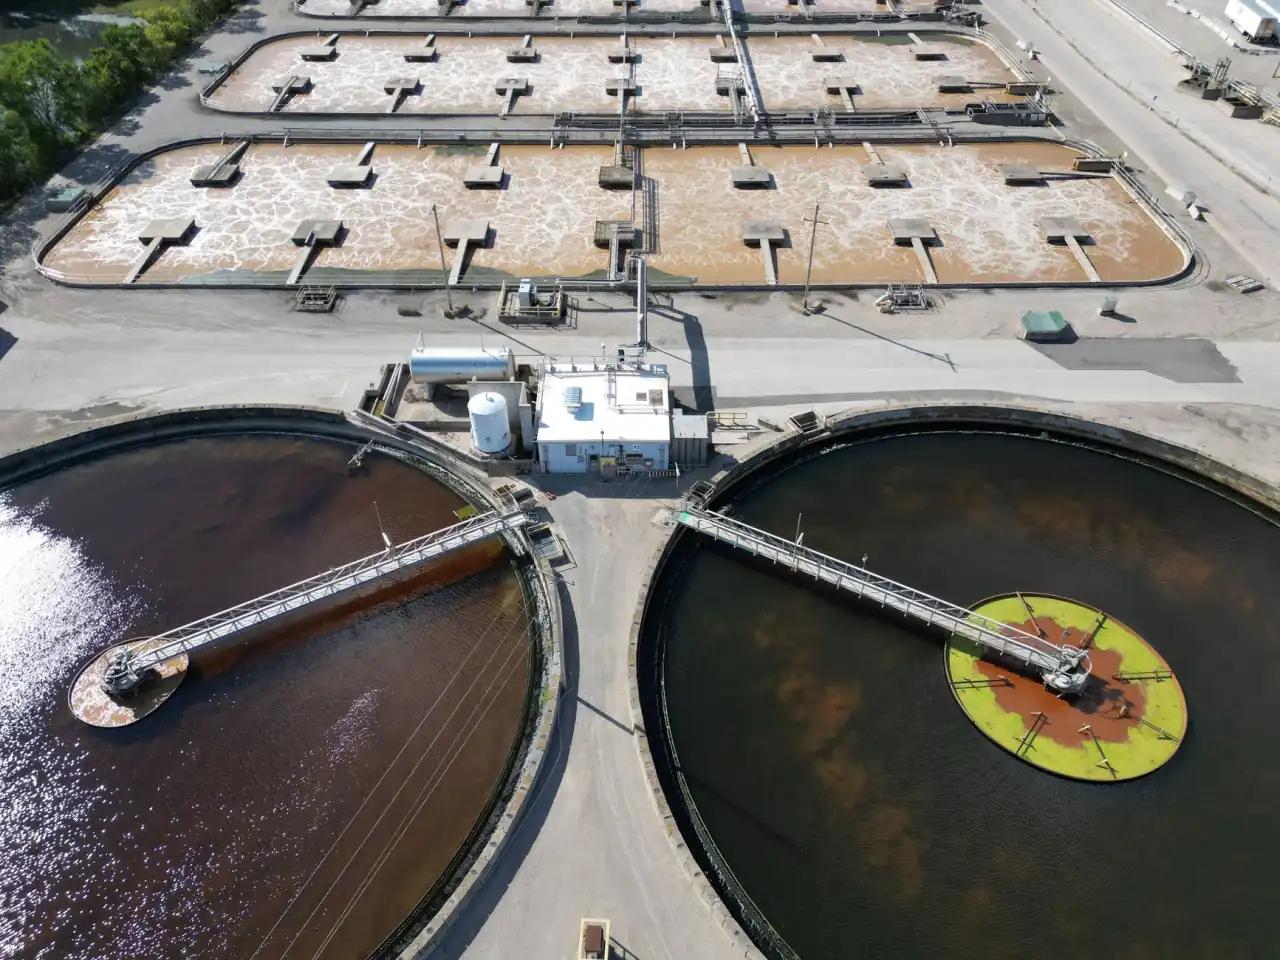
需要留意的是,工业废水处理工程中若前端缺少有效的物化预处理,生化系统极易受到冲击。例如重金属超标会抑制微生物活性,此时需先通过化学沉淀或离子交换降低毒害。
运行控制的关键参数
- 溶解氧:好氧池宜控制在2-4 mg/L,缺氧段低于0.5 mg/L,避免回流硝酸盐破坏反硝化环境。
- 污泥龄与负荷:难降解废水建议延长SRT至20-30天,F/M保持在0.05-0.15 kgCOD/(kgMLSS·d)。
- 营养比:缺氮缺磷时按BOD:N:P=100:5:1补充,但需防止过量投加导致二次污染。
与之配套的废气处理工程也不可忽视——生化池尤其是厌氧段会产生硫化氢、氨等恶臭气体,需加盖收集后经生物滤池或化学洗涤达标排放。
常见问题与对策
污泥膨胀多由低负荷或营养失衡引发,可通过投加PAC、调整回流比缓解。泡沫问题则常与表面活性剂有关,喷淋消泡或投加消泡剂只是治标,溯源预处理才是关键。此外,噪音治理应关注鼓风机房与水泵房,采用隔声罩、消声器即可满足厂界标准。
剩余污泥属于固废处理范畴,需经浓缩、脱水后按危废或一般固废鉴别结果合规处置。整个工程竣工后,环保验收阶段要重点核查生化单元的实际停留时间、曝气均匀性及在线监测数据连续性。
生化工艺没有“万能解”,只有结合水质特征、场地条件与运维能力做出的动态匹配。建议在方案阶段开展小试或中试,用真实数据锁定设计参数,才能避免“建成即改造”的被动局面。