工业废水处理工程中常用的生化处理工艺有哪些技术特点
在西北地区某精细化工园区的污水处理站,进水COD浓度长期在8000-12000mg/L之间波动,且含有大量难降解的杂环化合物。这类高浓度有机废水如果直接进入生化系统,活性污泥的微生物活性会受到严重抑制。实际运行中,技术团队往往需要在物化预处理之后,选择组合式的生化工艺来保证出水稳定达标。这也是为什么在工业废水处理工程中,生化工艺的选型往往决定了整个项目的运行成本和达标可靠性。
主流生化工艺的技术分野
目前工程中应用最广泛的生化处理工艺,大致可以分为三类:活性污泥法及其改良工艺、生物膜法、以及厌氧生物处理技术。它们各自的微生物存在形态、传质效率、抗冲击负荷能力差异明显。
以AO(缺氧-好氧)和AAO(厌氧-缺氧-好氧)为代表的活性污泥法,优势在于脱氮除磷效率可控,出水水质稳定。但其短板也很突出——高浓度废水需要大量稀释水,曝气能耗占运行成本的50%以上,污泥膨胀风险在夏季尤为明显。生物膜法(如MBBR、曝气生物滤池)通过填料上的生物膜实现硝化菌的富集,抗冲击能力更强,适合水量波动大的场景,但填料堵塞和布水不均是需要重点关注的工程细节。
厌氧工艺:高浓度废水的第一道防线
对于COD超过3000mg/L的工业废水,直接好氧处理意味着天量的曝气电费。UASB(升流式厌氧污泥床)和IC(内循环厌氧反应器)在这里扮演了关键角色。UASB的容积负荷通常维持在4-8 kgCOD/(m³·d),而IC反应器凭借内循环设计,负荷可以做到15-30 kgCOD/(m³·d),占地面积仅为UASB的1/3左右。
厌氧段的另一个价值在于产沼气。某制药废水项目实测数据显示,IC反应器每天产沼气约2000m³,甲烷含量60%左右,用于发电可覆盖厌氧段自身能耗的40%。不过厌氧工艺对进水毒性物质敏感,需要配合废气处理工程对沼气进行脱硫净化,否则硫化氢会腐蚀后续设备。
工艺组合的实战逻辑
- 高浓度、可生化性差:水解酸化 + IC/UASB + AO + 深度处理
- 中低浓度、水量大:调节池 + MBBR + 磁混凝沉淀
- 含毒性物质(如酚、氰):预处理氧化 + 水解酸化 + 好氧MBR
组合工艺的核心逻辑是“分级处理、各司其职”。厌氧段负责削减大部分有机负荷,好氧段负责精细化脱氮除碳,深度处理段保障出水达标。这种思路同样适用于噪音治理和固废处理——先源头减量,再末端控制。
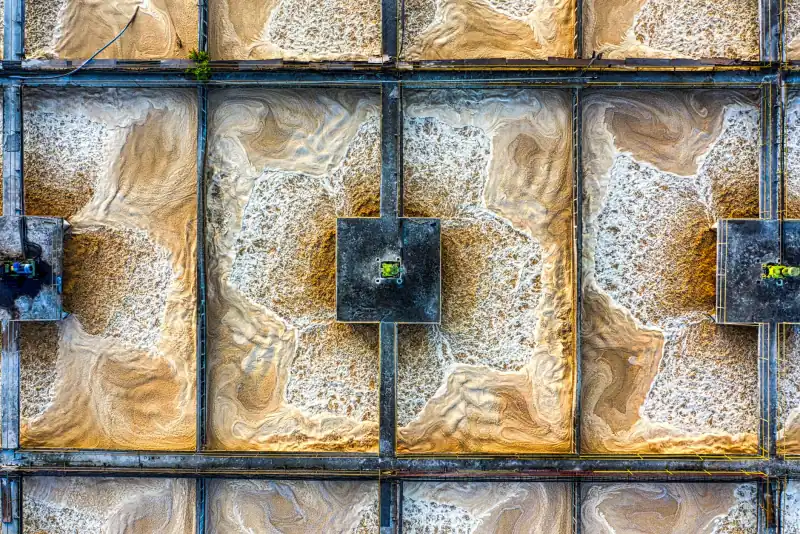
值得关注的是,近年来MBR(膜生物反应器)在工业废水领域的应用比例明显上升。膜组件替代了二沉池,污泥浓度可以维持在8000-12000mg/L,出水SS接近零,直接满足回用标准。但膜污染控制和更换成本是绕不开的问题,一般3-5年需要更换膜组件,吨水成本增加0.5-1.2元。
另一个趋势是厌氧氨氧化(Anammox)技术的工程化落地。相比传统硝化反硝化,Anammox可节省60%的曝气能耗和100%的碳源投加。目前在国内垃圾渗滤液和 sludge 消化液处理中已有多个成功案例,但在高盐、高毒性工业废水中的稳定性仍需验证。
选型建议与工程提醒
生化工艺选型没有“万能方案”。建议在方案阶段重点做三件事:一是完成至少一个完整周期的水质全分析,特别是BOD/COD比值和毒性物质筛查;二是用中试装置验证厌氧段的产气率和颗粒污泥形成情况;三是把环保验收的采样点位和排放标准提前纳入工艺设计边界。很多项目后期验收不通过,根源在于设计阶段对排放标准的理解出现了偏差。
陕西环科院环境工程有限公司在工业废水处理工程实践中,通常会根据园区企业的排水特征,将生化工艺与物化预处理、废气处理工程、噪音治理和固废处理进行系统集成,避免“头痛医头”的碎片化治理。毕竟,环保设施的本质是长期稳定运行,而不是验收时的一时达标。