工业废水处理工程中膜分离技术的工艺参数优化与运行成本分析
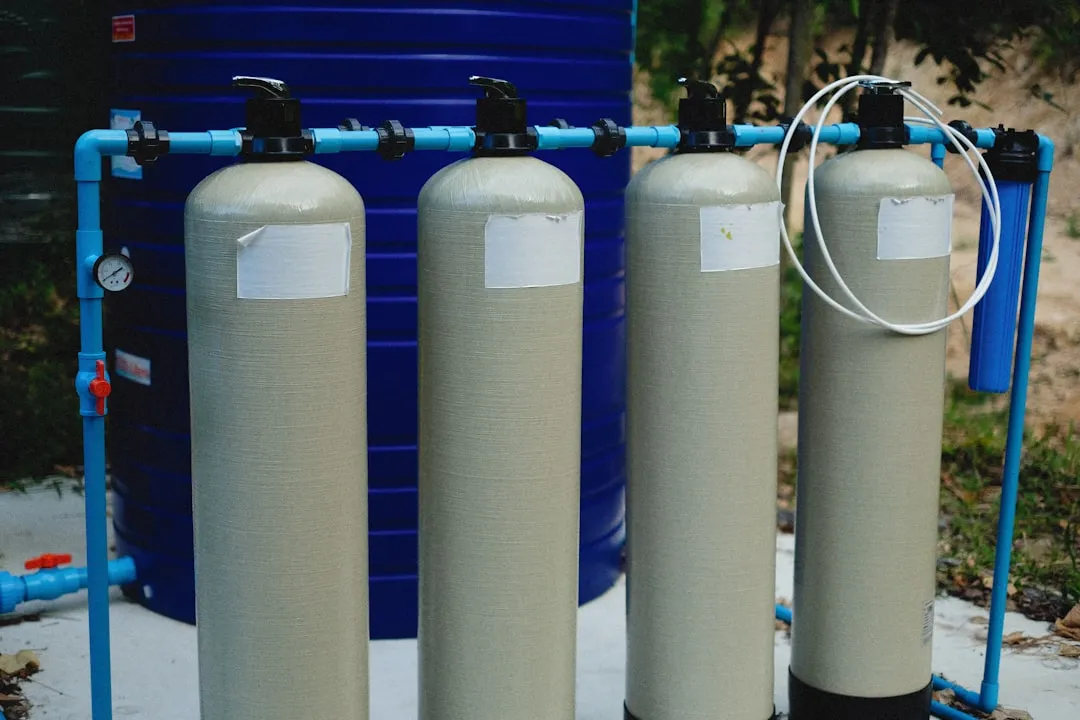
在工业废水处理工程的实际运行中,膜分离技术(超滤、纳滤、反渗透)常面临"设计通量达标、运行半年就衰减"的尴尬。不少项目调试期出水稳定,运行3-6个月后跨膜压差飙升、化学清洗频次从每月1次增至每周1次,吨水成本悄然翻倍。问题往往不在膜本身,而在工艺参数与水质波动之间的匹配失当。
参数失衡的根源:不是膜不行,是边界条件没锁死
膜系统对进水条件极为敏感。以超滤为例,进水浊度超过5 NTU时,膜面滤饼层快速增厚,错流流速若低于0.8 m/s,浓差极化便难以抑制;反渗透段回收率每提高5个百分点,浓水侧渗透压与结垢风险呈非线性上升。许多工业废水处理工程在设计时按平均水质取值,忽略了生产批次切换带来的COD、盐度冲击,导致膜元件长期在"超负荷—清洗—再污染"的循环中损耗。
关键工艺参数的优化逻辑
参数优化不是孤立调一个值,而是围绕"通量—流速—回收率—清洗周期"建立动态平衡:
- 运行通量:建议按膜厂商额定值的60%-75%设计,预留水质波动余量,工业废水场景下宁可多配面积、不追高通量;
- 错流流速:超滤段维持1.0-1.5 m/s,纳滤/反渗透段浓水侧最低流速不低于0.15 m/s,防止悬浮物沉积;
- 回收率:反渗透处理高盐废水时单段回收率控制在50%-65%,采用浓水回流或多段串联提升系统回收率;
- 清洗触发:以标准化通量下降15%或跨膜压差上升10%为化学清洗节点,避免"压差爆表才洗"的被动模式。
这些参数需结合在线SDI、浊度、电导率仪表联动调整,而非一次设定后长期不动。
运行成本的构成与压缩空间
膜系统吨水成本通常由电耗(30%-40%)、膜更换折旧(20%-30%)、化学清洗药剂(10%-15%)及人工维护构成。参数优化到位的项目,清洗频次可从每周降至每月,膜寿命由2年延长至3-4年,综合吨水成本下降15%-25%。反之,参数失配带来的隐性成本远超初期投资节省。
值得提醒的是,膜法并非孤立单元。前端预处理(气浮、混凝沉淀)的稳定性直接决定膜负荷,而浓缩液与污泥的固废处理路径、配套风机与泵房的噪音治理措施,同样影响项目整体合规性。在涉及多介质排放的园区项目中,废气处理工程与废水站的除臭系统往往需同步设计,最终通过环保验收形成闭环。
建议运行单位建立膜系统参数台账,按水质批次记录通量、压差与清洗效果,每季度复盘一次参数适配性。陕西环科院环境工程有限公司在多个工业废水处理工程实践中,正是通过"预处理强化+参数动态调优+全流程合规设计"的组合策略,帮助业主把膜系统从"消耗品"变回"可靠资产"。