工业废水处理工程中生化工艺与膜技术的组合方案设计要点
在医药、化工、印染等行业的工业废水处理工程中,单一工艺往往难以兼顾降解效率与出水稳定性。生化处理擅长削减有机物总量,膜技术则负责把关出水水质,两者的组合方案设计是否合理,直接决定系统能否长期稳定运行。结合我们在多个工业废水处理工程项目中的设计经验,谈几点关键技术要点。
一、组合工艺的底层逻辑:各司其职、互为缓冲
生化单元(厌氧+好氧)的核心任务是把大部分可生化有机物、氨氮转化为无害物质,降低后续膜系统的污染负荷;膜单元(UF/RO或MBR)则通过物理截留保障出水悬浮物、COD和盐分达标。设计时要避免两个倾向:一是生化停留时间不足,把压力全部推给膜系统,导致膜通量快速衰减;二是膜前保护过度,造成投资和占地浪费。合理的做法是以进水水质波动系数为依据,给生化段留出15%~20%的容积余量,膜段按峰值水量选型。
关键设计参数与控制节点
- 厌氧段(UASB/IC):容积负荷按COD浓度分档取值,一般控制在4~8 kgCOD/(m³·d),颗粒污泥接种量不低于反应器容积的30%;
- 好氧段:污泥龄建议15~25天,确保硝化菌群稳定,溶解氧维持2~3 mg/L;
- 膜前预处理:必须设置混凝沉淀或气浮,控制进入膜系统的SS<50 mg/L、油类<5 mg/L;
- 膜系统:MBR膜通量按设计水量的0.8~1.2倍选取,RO回收率根据进水含盐量控制在60%~75%,并配套在线SDI监测。
二、实操中的常见问题与应对
组合系统运行中最典型的故障是膜污堵速率超出预期。某精细化工项目调试初期,MBR跨膜压差两周内上升了35 kPa,排查发现是生化段进水pH波动导致污泥解体、胶体物质增多。后续在调节池增设pH在线联锁加酸系统,并在膜前补充投加PAC,跨膜压差上升速率降至每月8 kPa以内。这类经验说明,组合方案设计不能只画工艺流程图,还要把水质波动的缓冲手段写进控制逻辑。
另一个容易被忽视的环节是污泥与浓水的去向。膜系统产生的浓缩液、生化剩余污泥需纳入固废处理方案统一考虑,涉及危废鉴定的要提前取样检测。厂区内的风机、水泵、脱水机房等噪声源,也应同步纳入噪音治理设计,避免后期整改。对于有组织排放的臭气与VOCs,需配套废气处理工程设施,与废水站同步设计、同步施工。
运行数据对比参考
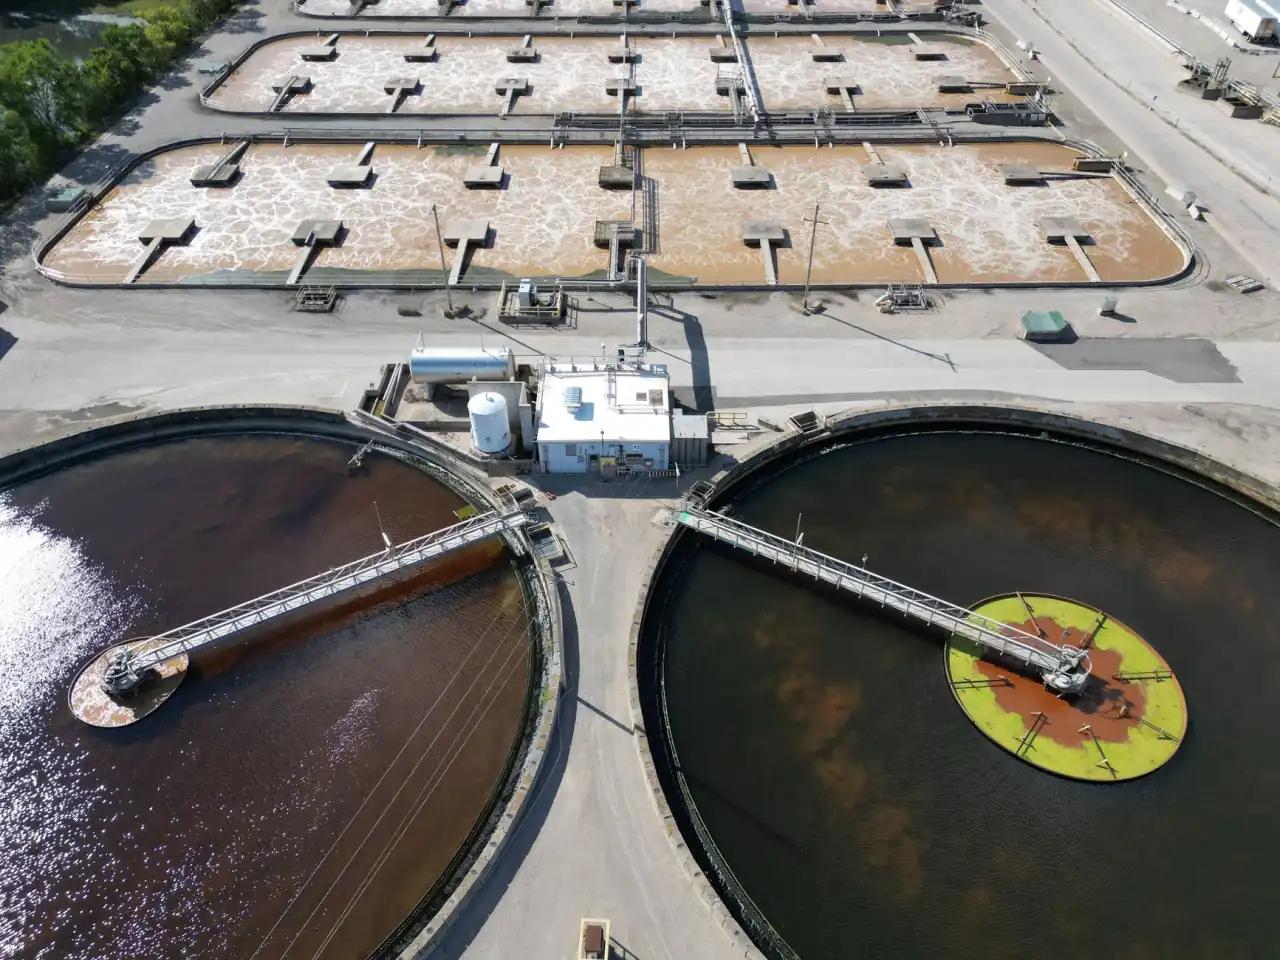
以某印染废水项目(水量2000 m³/d)为例,采用“水解酸化+好氧+MBR+RO”组合工艺,稳定运行半年的数据如下:进水COD 1200~1800 mg/L,生化段出水COD降至180~250 mg/L,MBR出水COD<60 mg/L,RO产水COD<20 mg/L、电导率<200 μS/cm,回用率稳定在65%左右。相比单独生化工艺,组合方案出水COD降低约70%,且抗冲击能力明显提升。
组合方案设计还要为环保验收预留便利:在线监测点位、采样口、药剂投加点位应在施工图阶段一次到位,避免验收前临时改造。调试记录、污泥培养日志、膜清洗台账这些过程资料,都是验收时的有力支撑。
生化与膜技术的组合没有标准答案,只有与水质、水量、回用要求相匹配的定制方案。把每个单元的边界条件算清楚,把波动应对措施设计到位,系统才能跑得稳、跑得久。